
Résine POM Celanese AMCEL KP30 en promotion
Résumé du Celanese Amcel KP30
Celanese Amcel KP30 est un copolymère de polyoxyméthylène (POM) produit par Celanese Corporation. Ce thermoplastique technique, fourni sous forme de granulés, est spécialement conçu pour le moulage par injection. Sa principale caractéristique est sa faible viscosité et sa grande fluidité , quantifiées par un indice de fluidité à chaud (MFR) pouvant atteindre 27 g/10 min (à 19 °C / 2.16 kg ).
Cette fluidité élevée constitue le principal atout de l'Amcel KP30 : elle améliore considérablement les performances de mise en œuvre, ce qui en fait un choix idéal pour la fabrication de composants de précision aux géométries complexes, aux parois fines ou aux longs trajets d'écoulement. De plus, sa capacité à se remplir et à se solidifier rapidement contribue à des cycles de moulage plus courts, offrant ainsi des avantages économiques substantiels pour la production à grande échelle. Outre son exceptionnelle fluidité, l'Amcel KP30 présente le profil de performance équilibré typique des copolymères d'acétals, notamment une rigidité élevée, une excellente stabilité dimensionnelle et un pouvoir lubrifiant naturel (faible coefficient de frottement). Ces caractéristiques en font un grade polyvalent largement utilisé dans des secteurs tels que l'automobile, les machines industrielles et l'électronique grand public pour des composants tels que les engrenages de précision, les roulements, les fixations et les connecteurs.
Le choix de l'Amcel KP30 implique toutefois de prendre en compte un compromis fondamental en ingénierie : l'amélioration des performances de mise en œuvre se fait au détriment de la ténacité mécanique . Un principe de base de la science des polymères stipule que l'indice de fluidité à chaud d'un matériau est inversement proportionnel à sa masse moléculaire moyenne. L'indice de fluidité élevé de l'Amcel KP30 implique une masse moléculaire moyenne relativement faible. Une masse moléculaire plus faible entraîne généralement une réduction de l'enchevêtrement des chaînes polymères, ce qui diminue certaines propriétés mécaniques, notamment celles liées à la ténacité, telles que la résistance aux chocs et l'allongement à la rupture. Ceci est clairement illustré par une comparaison directe avec l'Amcel KP20 de la même série (indice de fluidité de 9 g/10 min ) : le KP20 présente une résistance aux chocs Charpy plus élevée ( 5.8 à 6.5 kJ/m² ) , tandis que celle du KP30 est de 5.0 à 6.0 kJ/ m² . Par conséquent, pour un ingénieur, le choix du KP30 plutôt qu'une nuance à fluidité moyenne comme le KP20 constitue une décision stratégique claire privilégiant la facilité de moulage (pour les pièces complexes ou les cycles rapides) à l'obtention d'une résistance aux chocs maximale. Ce rapport s'articule autour de ce compromis fondamental afin de fournir des données et une analyse complètes pour la sélection des matériaux, la conception des pièces et l'optimisation des procédés.
Indicateurs clés de performance (KPI) Amcel KP30
Indicateur de performance | Valeur |
Type d'ouvrage | Copolymère de polyoxyméthylène (POM) |
Caractéristique déterminante | Débit élevé / Faible viscosité |
Débit massique de fusion (MFR) ( 19 0℃ /2.16 kg ) | 27 g/10 min |
Module de traction | Environ 2700 MPa |
Contrainte de traction au rendement | 65 MPa |
Température de fléchissement sous charge (HDT) à 1.8 MPa | 9 5℃ |
Méthode de traitement primaire | Moulage par Injection |
Caractéristiques des matériaux et spécifications techniques
Cette section vise à fournir une référence technique faisant autorité pour Amcel KP30, en consolidant et en calibrant les paramètres de performance à partir de plusieurs sources de données pour offrir une base solide pour la conception et l'analyse techniques.
Identification du produit et informations d'approvisionnement
- Fabricant: Celanese Corporation, un fournisseur mondial de premier plan de matériaux d'ingénierie.
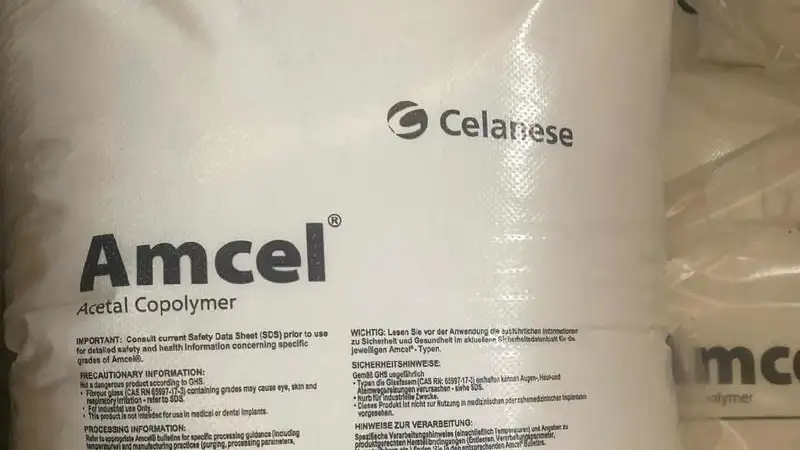
- Famille et qualité du produit : Amcel KP30. Amcel est une marque déposée de Celanese.
- Famille chimique: Polyoxyméthylène (POM), en particulier un copolymère acétal.
- Forme physique: Fourni sous forme de granulés.
- Statut commercial : Qualité disponible dans le commerce, accessible en Amérique du Nord et dans d’autres régions du monde.
- Fournisseurs/Distributeurs : Disponible à l'achat via Ventes de plastiques et d'autres canaux.
Aperçu complet des performances
Afin de fournir aux ingénieurs une source de données unique et fiable, le tableau suivant consolide les informations de plusieurs fiches techniques (FDT) et unifie toutes les valeurs en unités métriques (SI). Cela permet d'atténuer les risques de conception potentiels liés à des sources de données incohérentes ou à des unités non converties.
Fiche technique consolidée de l'Amcel KP30
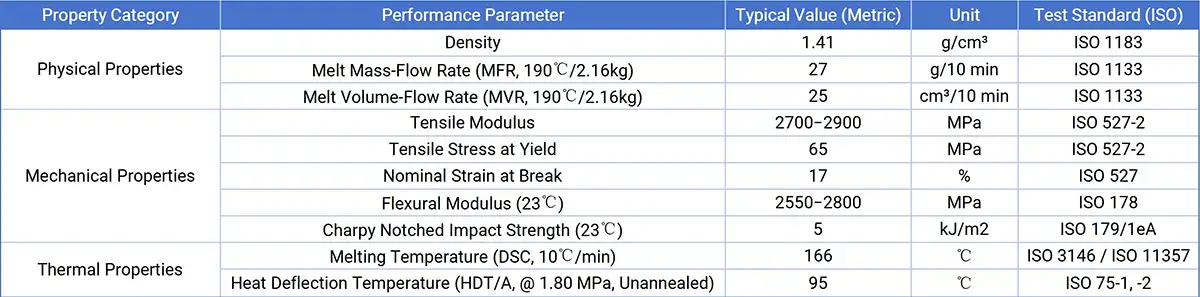
Sources de données : Remarque : Certaines valeurs (par exemple, le module) ont été converties à partir d'unités impériales (psi) et consolidées à partir de plusieurs sources, et sont donc présentées sous forme de plage.
Analyse des performances clés et implications de conception
Propriétés rhéologiques (comportement d'écoulement)
Le MFR de l'Amcel KP30 est de 27 g/10 min (ISO 1133), ce qui constitue sa principale caractéristique. Cette valeur le classe clairement dans les grades « haute fluidité » ou « faible viscosité ».
- Impact sur la conception : Cette fluidité exceptionnelle offre une grande flexibilité dans la conception des produits. Elle facilite le remplissage des empreintes de moules présentant de longs trajets d'écoulement, des parois fines (jusqu'à 0.5 mm) et des détails complexes. Au niveau de la fabrication, cela signifie que des pressions d'injection plus faibles peuvent être utilisées, ce qui réduit les besoins en équipements et potentiellement raccourcit considérablement les cycles de moulage, diminuant ainsi les coûts de production unitaires et améliorant l'efficacité globale de la production.
Propriétés mécaniques
- Rigidité et résistance : Avec un module de traction d'environ 2700 2900 à 2550 2800 MPa et un module de flexion d'environ 30 XNUMX à XNUMX XNUMX MPa, l'Amcel KPXNUMX est un matériau très rigide. Il est particulièrement adapté aux applications porteuses nécessitant une déformation minimale, telles que les supports de structure, les carters et les engrenages.
- Dureté: Sa résistance aux chocs Charpy entaillé est d'environ 5.0 kJ/㎡, ce qui est une valeur modérée parmi les plastiques techniques.
- Impact sur la conception : Il s'agit d'une limitation critique que les concepteurs doivent prendre en compte lors de l'utilisation du KP30. Ce matériau ne convient pas aux pièces devant résister à des chocs violents et à haute énergie, ni aux pièces nécessitant une ductilité élevée. Sa fluidité élevée est obtenue au détriment d'une certaine ténacité. Pour les composants critiques pour la sécurité ou les pièces sensibles aux chocs, une évaluation rigoureuse des performances aux chocs doit être réalisée, ou des nuances plus résistantes, à fluidité moyenne à faible, doivent être envisagées.
Propriétés thermiques
- Plusieurs sources de données signalent systématiquement un point de fusion de 166 ℃ (mesuré via DSC).
- La température de déflexion thermique (HDT) sous une charge de 1.8 MPa est de 95 °C. Bien qu'une source indique qu'elle pourrait atteindre 106 °C, pour une conception prudente, la valeur inférieure de 95 °C doit être utilisée comme référence.
- Impact sur la conception : Cette valeur HDT définit la limite supérieure de température d'utilisation continue sous charge modérée. Cela signifie que le KP30 peut conserver son intégrité structurelle et sa stabilité dimensionnelle dans des environnements allant jusqu'à environ 95 °C. Pour les applications nécessitant un fonctionnement au-dessus de cette température, des plastiques techniques plus performants doivent être sélectionnés.
Guide de traitement et de fabrication
Cette section vise à fournir un guide pratique et exploitable aux transformateurs de matières plastiques, en mettant l'accent sur les meilleures pratiques, les paramètres clés du procédé et les protocoles de sécurité critiques pour l'Amcel KP30. Ce guide fait principalement référence au manuel de traitement détaillé fourni par Celanese pour son produit similaire Celcon, ainsi qu'aux paramètres spécifiques des fiches techniques du KP30.
Paramètres de moulage par injection recommandés
Pour aider les ingénieurs de processus à configurer et à optimiser rapidement la production, le tableau suivant résume les paramètres de moulage par injection recommandés pour Amcel KP30.
Paramètres de moulage par injection recommandés pour Amcel KP30
Paramètre | Valeur recommandée (métrique) | Valeur recommandée (impériale) | Remarques |
Température de fusion | 185−195℃ | 365−383℉ | Plage préférée ; éviter de dépasser 238℃. |
Température du moule | 80−90℃ | 176−194℉ | La température élevée du moule permet d'obtenir une meilleure finition de surface et une meilleure stabilité dimensionnelle. |
Séchage (si nécessaire) | 3 à 4 heures à 82 °C | 3 à 4 heures à 180℉ | Nécessaire uniquement si le matériau est exposé à l'humidité ; un séchoir déshumidificateur est recommandé. |
Contre-pression | Low | Low | Une faible contre-pression est recommandée pour minimiser la chaleur de cisaillement et éviter la dégradation du matériau. |
Vitesse d'injection | Moyen à élevé | Moyen à élevé | En raison de la faible viscosité, des vitesses plus élevées peuvent être utilisées, mais elles doivent être optimisées pour éviter les projections. |
Manutention et préparation du matériel
- Stockage: Amcel KP30 doit être stocké dans son emballage d'origine scellé dans un environnement sec pour éviter l'adsorption d'humidité sur la surface des granulés.
- Séchage: Les copolymères d'acétals ont une très faible absorption d'humidité et peuvent généralement être mis en œuvre directement sans séchage. Cependant, si le matériau a été exposé à l'air humide pendant une période prolongée, ou pour garantir une homogénéité optimale du procédé, un préséchage est considéré comme une bonne pratique de fabrication. Le traitement de matériaux humides non séchés peut entraîner des marques d'étalement à la surface de la pièce et une odeur âcre.
Prévention de la contamination : Il est fortement recommandé d’installer des séparateurs magnétiques à la goulotte d’alimentation de la trémie afin de capturer les impuretés métalliques qui auraient pu être introduites pendant le transport et la manutention, protégeant ainsi la vis et le moule contre les dommages.
Considérations clés relatives au traitement et à la sécurité
Lors de la transformation de l'Amcel KP30, deux points requièrent une attention particulière : l'incompatibilité chimique avec certains matériaux et le risque de dégradation thermique. Ces aspects concernent non seulement la qualité du produit, mais aussi directement la sécurité des opérateurs et l'intégrité des équipements.
Incompatibilité grave avec le chlorure de polyvinyle (PVC) : Les guides de traitement avertissent explicitement et sévèrement : Les copolymères acétals (comme Amcel) ne doivent jamais être mélangés avec du chlorure de polyvinyle (PVC), même à l'état de traces.L'importance de ce point dépasse de loin celle de la contamination matérielle ordinaire. Lorsque ces deux matériaux entrent en contact à l'état fondu, les produits de décomposition thermique du PVC (principalement des substances acides) agissent comme de puissants catalyseurs, déclenchant une réaction de rupture de chaîne violente et rapide dans le polymère acétal. Il ne s'agit pas d'un simple mélange physique, mais d'une réaction chimique potentiellement incontrôlable.
Cette réaction libère de grandes quantités de formaldéhyde et peut générer une pression extrêmement élevée dans le fût, ce qui présente un risque de rupture d'équipement (buse, vis, etc.) ou de refoulement de matière fondue par la trémie, ce qui représente un danger grave pour le personnel et les équipements. Par conséquent, si une installation traite à la fois du POM et du PVC, des procédures de séparation et de nettoyage extrêmement strictes doivent être mises en place. Lors d'un changement de matériau, une simple purge avec un plastique à usage général peut s'avérer insuffisante. En cas de contamination avérée ou suspectée, la recommandation officielle est : démonter complètement et nettoyer mécaniquement en profondeur l'équipement de traitement (y compris le cylindre, la vis, la bague de contrôle, la pointe de la vis et la buse)Le coût de cette opération (y compris les temps d’arrêt et la main-d’œuvre) est substantiel, ce qui fait de ce risque une considération stratégique essentielle dans la planification de la production et la gestion de l’atelier.- Dégradation thermique et libération de formaldéhyde : Lorsqu'il est traité en dehors de la plage de température recommandée (au-dessus de 238 ℃) ou avec un temps de séjour excessif dans le fût (par exemple, plus de 15 minutes au-dessus 193 ℃), l'Amcel KP30 subit une dégradation thermique. Le principal sous-produit de cette dégradation est le formaldéhyde gazeux. Le formaldéhyde est un gaz incolore et piquant, nocif pour l'homme à fortes concentrations.
Il est donc crucial d'assurer une bonne ventilation dans la zone de traitement, et l'installation d'une hotte aspirante localisée au-dessus du fourreau de la presse à injecter est fortement recommandée. Il s'agit non seulement d'une bonne pratique, mais aussi d'une exigence fondamentale pour la protection de la santé et de la sécurité des opérateurs. La dernière fiche de données de sécurité (FDS) doit être consultée et comprise avant toute utilisation de tout produit Amcel.
Utilisation du broyage et opérations secondaires
Utilisation de granulés recyclés : Dans la plupart des applications, il est possible d’incorporer jusqu’à 25 % de granulés recyclés. Ces derniers doivent être propres, secs et exempts de toute contamination. Du fait de leur plus grande surface spécifique, les granulés recyclés peuvent absorber davantage d’humidité que les granulés vierges ; un séchage complet avant utilisation est donc primordial.
- Opérations secondaires : Les pièces moulées en Amcel KP30 présentent une excellente usinabilité. Elles peuvent être découpées, percées, poinçonnées, polies et taraudées à l'aide d'outils et de méthodes standards conçus pour les métaux tendres comme le laiton et l'aluminium. De plus, elles conviennent aux procédés de décoration de surface tels que l'estampage à chaud, la tampographie et le marquage laser.
Analyse des applications et contexte des performances
Cette section vise à relier les caractéristiques techniques de l'Amcel KP30 à ses applications réelles, aidant les concepteurs et les ingénieurs à comprendre où il peut offrir une valeur maximale et quelles sont ses limites de performances.
Applications principales et potentielles
Les principaux atouts de l'Amcel KP30 résident dans sa combinaison unique de grande fluidité, de grande rigidité et de faible coefficient de frottement . Cet ensemble de propriétés en fait un choix idéal pour la fabrication de composants mécaniques de transmission et de structures de petite taille, de structure complexe et de haute précision.
Exemples d'applications spécifiques à l'industrie :
Industrie automobile : Grâce à sa bonne résistance chimique, sa stabilité dimensionnelle et sa résistance mécanique, le KP30 est largement utilisé dans les composants des systèmes d'alimentation en carburant (par exemple, les modules de pompe à carburant, les flotteurs, les soupapes), les engrenages de précision, les roulements, les composants des systèmes de verrouillage de porte et diverses fixations.
Biens industriels et de consommation : Dans les équipements industriels et les appareils électroménagers, le KP30 est fréquemment utilisé pour les éléments coulissants, les charnières, les connecteurs électriques et les pièces mécaniques internes des imprimantes et des photocopieurs. Son pouvoir lubrifiant naturel est particulièrement important dans ces applications exigeant un mouvement à faible friction.
Secteur médical : L’Amcel POM peut être utilisé pour certains boîtiers de dispositifs médicaux ou composants non implantables. Toutefois, il est essentiel de souligner que toutes les fiches techniques précisent clairement que ce matériau ne doit pas être utilisé pour les implants médicaux ou dentaires . Il s’agit d’une interdiction de conception absolue.
Étude de cas : POM à haut débit dans les systèmes de carburant automobile
Les systèmes de carburant automobiles modernes imposent des exigences strictes aux matériaux : ils doivent être légers pour améliorer l'économie de carburant, résistants à l'attaque chimique de mélanges de carburant de plus en plus complexes et capables d'être moulés dans des formes complexes pour s'adapter aux compartiments moteur compacts et permettre l'intégration des pièces.
Rôle d'Amcel KP30 dans ce scénario :
Réalisation de géométries complexes : Des composants tels que les modules de pompe à carburant, les jauges de carburant et les corps de vannes multivoies présentent des structures internes extrêmement complexes. La grande fluidité de l’Amcel KP30 permet au plastique fondu de remplir parfaitement ces détails minutieux et ces sections à parois fines, rendant possible la conception de pièces intégrées combinant plusieurs composants individuels en une seule pièce moulée par injection. Ceci permet non seulement de réduire le poids, mais aussi de simplifier l’assemblage et de limiter les risques de fuite.
- Stabilité dimensionnelle et étanchéité : Les copolymères d'acétals présentent une absorption d'humidité extrêmement faible, ce qui signifie que leurs dimensions varient très peu en milieu humide ou au contact de carburants liquides. Combinés à leur grande rigidité, ces copolymères garantissent la stabilité des dimensions critiques du système d'alimentation (comme les brides d'étanchéité et les sièges de soupapes) tout au long du cycle de vie du véhicule, garantissant ainsi l'intégrité du système et la fiabilité de ses performances.
- Résistance chimique: En tant que copolymère, Amcel KP30 présente une bonne résistance aux hydrocarbures, aux carburants à base d'alcool et à d'autres produits chimiques automobiles, ce qui lui permet de maintenir sa stabilité de performance sur de longues périodes dans un environnement de carburant.
Analyse comparative et positionnement sur le marché
Afin de fournir aux décideurs un contexte crucial, cette section compare Amcel KP30 à ses concurrents internes et externes les plus directs et analyse sa position sur le marché plus large des plastiques techniques.
Comparaison intra-série : le compromis entre fluidité et ténacité
Au sein de la gamme Amcel de Celanese, les grades KP30 et KP20 sont deux grades adjacents qui illustrent parfaitement le compromis classique « fluidité-ténacité » en ingénierie des polymères. Le choix entre ces deux grades reflète directement la priorité accordée à l'aptitude à la transformation par rapport aux performances mécaniques d'une application.
Comparaison entre l'Amcel KP30 (débit élevé) et l'Amcel KP20 (débit moyen)
Paramètre de performance | Amcel KP30 (haut débit) | Amcel KP20 (débit moyen) | Analyse et compromis |
MFR (g/10 min) | 27 | 9 | La fluidité du KP30 est trois fois supérieure à celle du KP20, ce qui simplifie grandement le moulage de pièces complexes. |
Module de traction (MPa) | 2700-2900 | 2600-2850 | La rigidité est très similaire ; la différence n’est souvent pas significative dans les applications d’ingénierie. |
Déformation nominale à la rupture (%) | 17 | 30 | La ductilité du KP20 est nettement meilleure, ce qui signifie qu'il peut supporter une plus grande déformation avant la rupture. |
Résistance aux chocs Charpy entaillés (kJ/m²) | 5.0 | 5.8 – 6.5 | La résistance aux chocs du KP20 est environ 16 à 30 % supérieure à celle du KP30, ce qui constitue un avantage significatif en termes de performances. |
La conclusion du tableau est claire : lorsqu'une application présente des exigences élevées en matière de résistance aux chocs et que la géométrie de la pièce est relativement simple, l'Amcel KP20 constitue le choix le plus robuste. À l'inverse, lorsque le principal défi de conception consiste à réaliser des structures complexes à parois minces, ou lorsque l'efficacité de la production (temps de cycle de moulage) est un facteur de coût clé, la grande fluidité de l'Amcel KP30 offre un avantage irremplaçable.
Copolymère vs. Homopolymère : le compromis entre stabilité et résistance
Le marché du polyoxyméthylène (POM) se divise principalement en deux catégories : les copolymères (POM-C, comme Amcel) et les homopolymères (POM-H, comme DuPont™ Delrin). Leurs structures moléculaires différentes conduisent à des performances différentes, et le choix dépend de l'environnement d'application et des exigences de performance principales.
Comparaison des performances du copolymère acétal (POM-C) et de l'homopolymère acétal (POM-H)
Dimension de performance | Copolymère acétal (par exemple, Amcel) | Homopolymère d'acétal (par exemple, Delrin) | Considération de sélection |
Stabilité chimique et thermique | Supérieur . Meilleure résistance à l'eau chaude, aux milieux alcalins et à la dégradation thermo-oxydative. | Bonne, mais relativement plus faible. Ne résiste pas aux acides forts, aux bases fortes et aux agents oxydants. | Si la pièce doit fonctionner à long terme dans des environnements humides, chauds ou chimiques, le copolymère est le choix préféré. |
Fenêtre de traitement | Plus large . Moins sensible aux variations de température et moins sujet à la dégradation pendant la transformation. | Plus étroit. Doit être traité dans une plage de température très précise pour éviter toute dégradation. | Les copolymères offrent aux transformateurs une plus grande flexibilité et une plus grande marge d’erreur. |
Propriétés mécaniques (à court terme) | Bon. | Supérieur . Résistance à la traction, rigidité, dureté et résistance au fluage supérieures. | Si le défi principal est de résister à des charges statiques ou cycliques élevées, les homopolymères présentent un avantage en termes de performances. |
Porosité de la ligne centrale | Moins sujets à ce problème . Les profilés extrudés présentent une densité de noyau plus uniforme. | Plus sujet. En raison de la cristallisation rapide, le cœur des profilés est sujet à la microporosité. | Pour les pièces à parois épaisses ou celles nécessitant une densité interne élevée, les copolymères sont plus performants. |
Paysage concurrentiel : un produit polyvalent dans un secteur encombré
Une analyse de marché plus approfondie révèle qu'Amcel KP30 n'est pas un matériau de spécialité unique, mais plutôt un produit phare de Celanese sur le segment des copolymères POM standard à haute fluidité. Les principaux fabricants mondiaux de plastiques techniques, tels que BASF (marque Ultraform) et Polyplastics (marque DURACON), proposent des produits aux performances remarquablement similaires.
Par exemple, le polymère DURACON M270-44 de Polyplastics présente également un indice de fluidité (MFR) de 27 g/10 min et sa fiche technique indique des propriétés mécaniques et thermiques quasi identiques à celles de l'Amcel KP30. De même, la gamme Ultraform de BASF comprend des polymères comme le W2320 003, qui se caractérisent également par une très grande fluidité.
Cette découverte a des implications commerciales et techniques importantes. Pour les spécialistes des achats, cela signifie que l'Amcel KP30 doit être traité comme un produit de base soumis à un appel d'offres, où les critères de sélection, au-delà des performances techniques, doivent porter sur le prix, la stabilité de l'approvisionnement, le support technique et les services logistiques. Pour les ingénieurs, cela signifie qu'en termes de gestion des risques liés à la chaîne d'approvisionnement, il existe des « secondes sources » directes et interchangeables en termes de performances. En cas de rupture d'approvisionnement en Amcel KP30, un remplacement rapide par un produit concurrent équivalent peut être effectué, minimisant ainsi les risques de production.
Référence de produit concurrentielle pour les copolymères POM à haut débit
Paramètre de performance | Celanese Amcel KP30 | Polyplastics DURACON M270-44 |
MFR (g/10 min) | 27 | 27 |
Densité (g / cm³) | 1.41 | 1.41 |
Module de traction (MPa) | 2700-2800 | 2800 |
Contrainte de traction à la limite d'élasticité (MPa) | 65 | 63 |
Résistance aux chocs Charpy entaillés (kJ/m²) | 5.0 | 5.3 |
HDT à 1.8 MPa (°C) | 95-100 | 100 |
Aperçu du marché des copolymères d'acétal
Le marché des copolymères acétals est une industrie mondiale de plusieurs milliards de dollars, qui devrait croître à un taux de croissance annuel composé (TCAC) d'environ 5 % à 11 % (les données varient selon les rapports de marché).
- Facteurs clés: La croissance du marché est principalement tirée par deux moteurs : la volonté continue de l'industrie automobile d'« alléger » les véhicules pour améliorer l'efficacité énergétique et respecter les réglementations en matière d'émissions, et la demande constante des secteurs de l'électronique et des biens de consommation pour des plastiques moulés de haute performance et de précision.
- Prix et volatilité : Le coût de production du POM est directement lié au prix de ses matières premières en amont, telles que le méthanol et le formaldéhyde. Les prix de ces produits chimiques de base sont fortement influencés par les marchés mondiaux de l'énergie, les facteurs géopolitiques et la conjoncture macroéconomique, ce qui entraîne une volatilité considérable. Cette volatilité se répercute directement sur le prix de vente final de la résine POM, ce qui complique la maîtrise des coûts des projets à long terme utilisant ce matériau.
Conclusion et recommandations stratégiques
Ce rapport a effectué une analyse détaillée d'Amcel KP30, intégrant ses performances techniques, ses caractéristiques de traitement et son positionnement sur le marché pour fournir les conclusions et recommandations stratégiques suivantes aux professionnels des domaines connexes.
Résumé de la proposition de valeur
La principale valeur de l'Amcel KP30 réside dans ses performances de transformation exceptionnelles . Lorsque le défi principal consiste à réaliser des géométries complexes, à respecter des exigences strictes en matière de parois minces, ou lorsque l'efficacité de la production (par exemple, le temps de cycle de moulage) est le facteur déterminant de la compétitivité des coûts, le KP30 est le matériau idéal. Il convient aux applications qui se contentent d'une bonne ténacité mécanique, sans pour autant exiger une performance de pointe. En bref, c'est un matériau conçu pour une fabrication facilitée.
Recommandations de conception et d'ingénierie
Pour aider les ingénieurs à choisir les matériaux avec plus de précision, la liste de contrôle suivante est recommandée pour l'évaluation. Si votre application répond à la plupart ou à la totalité des critères suivants, l'Amcel KP30 devrait être considéré en priorité :
Complexité géométrique : La pièce contient des détails fins, des structures à parois minces (l'épaisseur de la paroi peut être inférieure à 1 mm ) ou des chemins d'écoulement nécessitant de longues distances d'écoulement.
Sensibilité aux coûts : Le projet est très sensible au coût unitaire, et les gains d'efficacité liés à des cycles de moulage par injection plus courts peuvent se traduire par des avantages significatifs en termes de coûts.
Température de fonctionnement : La température de fonctionnement continue de la pièce sous charge est inférieure à 95 ℃.
Environnement d'impact : Le scénario d'application n'implique pas d'impacts violents et à haute énergie, ou la conception structurelle de la pièce peut atténuer efficacement les concentrations de contraintes d'impact.
Environnement chimique : L'application requiert la résistance chimique supérieure, la résistance à l'eau chaude et la résistance aux alcalis, caractéristiques des copolymères, qui sont supérieures à celles des homopolymères.
Recommandations en matière d'approvisionnement et de fabrication
Stratégie d'approvisionnement : L'Amcel KP30 doit être considéré comme un produit industriel standard ayant des concurrents directs. Lors des décisions d'achat, outre l'évaluation des prix et des capacités d'approvisionnement de Celanese, il convient de rechercher activement des devis pour des produits équivalents (tels que le Polyplastics DURACON M270-44) afin d'obtenir une comparaison complète des coûts et des risques liés à la chaîne d'approvisionnement. Le choix d'au moins deux fournisseurs qualifiés constitue une stratégie efficace de gestion des risques.
Gestion des risques opérationnels : L’incompatibilité chimique avec le PVC représente le principal risque « caché » en production. Si les deux matériaux sont utilisés dans une même installation, des protocoles de séparation des matériaux, de nettoyage des équipements et de changement de production extrêmement rigoureux doivent être mis en place et appliqués. Le coût d’un seul incident de contamination, en termes d’immobilisation et de réparation des équipements, peut être très élevé et doit être traité en priorité au niveau opérationnel.
La sécurité avant tout : toutes les procédures de sécurité standard relatives à la manipulation des polymères fondus chauds doivent être appliquées obligatoirement. Assurez une ventilation adéquate dans la zone du cylindre de la presse à injecter afin d’évacuer le formaldéhyde susceptible d’être généré lors d’anomalies de procédé (par exemple, surchauffe, temps de séjour excessif). Avant toute opération de transformation, tout le personnel concerné doit prendre connaissance de la fiche de données de sécurité (FDS) officielle la plus récente et s’y conformer.
trouver le bon fournisseur de polymères ?
Nous sommes là pour vous aider. N'hésitez pas à nous contacter : nous sommes là pour vous accompagner dans la réalisation de vos rêves. Commencez dès aujourd'hui et construisez un avenir meilleur.