Достижение оптимального баланса между структурной целостностью и плотностью остается одной из главных задач в технической 3D-печати. LW-PLA (легкий PLA) решает эту проблему за счет использования технологии активного вспенивания — ключевого достижения для применений, где масса является критическим ограничением, таких как радиоуправляемая авиация и прецизионное архитектурное моделирование. Ключевым элементом его характеристик является механизм расширения, запускаемый нагревом, который позволяет материалу увеличивать свой объем до 300% во время экструзии, эффективно снижая вес детали без ущерба для геометрии. В этом руководстве рассматриваются технические нюансы гранул LW-PLA, предоставляются необходимые сведения о калибровке и параметрах обработки, необходимых для освоения этого высокоэффективного термопластика.
Что такое LW-PLA (легкий PLA)?
LW-PLA — это модифицированная термопластичная смола, сочетающая в себе стандартную полимолочную кислоту и термоактивируемые вспенивающие агенты . В процессе экструзии эти агенты подвергаются контролируемой эндотермической реакции, способствуя формированию микроячеистой внутренней морфологии внутри напечатанной детали. Это термическое расширение позволяет полимеру занимать до трех раз больший объем, эффективно снижая массу компонента на целых 65% по сравнению с обычной полимолочной кислотой.
В отличие от плотных монолитных экструзий, получаемая низкоплотная структура сохраняет функциональную жесткость за счет равномерного зарождения ячеек. Достижение этих результатов зависит от синергии между температурой сопла и расходом, где типичный коэффициент расширения 2.3× служит надежным ориентиром для оптимизации соотношения прочности к весу в легких конструкционных изделиях.
Наш LW-PLA — это специально разработанная для 3D-печати (FDM) легкая вспененная PLA-мастербатча, модифицированная с помощью процесса вспенивания. Филаменты, изготовленные из этой мастербатчи, обладают характеристиками, сравнимыми с высококачественными вспененными филаментами, совместимыми с 3D-принтерами Bambu Lab , что делает их особенно подходящими для 3D-печати легких компонентов моделей, таких как детали радиоуправляемых самолетов и беспилотных летательных аппаратов.
Ознакомьтесь с нашей легкой пластиковой мастербатч-смесью уже сегодня!
Раскройте потенциал облегченной 3D-печати. Запросите техническое описание, цены или начните оформление оптового заказа прямо сейчас, чтобы улучшить свой следующий проект с помощью высокоэффективного облегченного PLA-пластика.
Как работает LW-PLA: объяснение механизма вспенивания

Микроскопическое изображение вспененного полимолочной кислоты (PLA), демонстрирующее микропористую пенистую структуру.
В технологии LW-PLA используется контролируемый процесс вспенивания, при котором термическое расширение вызывается разложением интегрированных вспенивающих агентов во время экструзии. При нагревании материала инертные газы — в основном азот или диоксид углерода — создают микропустоты в полимерной матрице, формируя легкую ячеистую структуру.
Ключевые моменты:
- Фактор расширения: Увеличение объема до 300%, снижение массы на 65%.
- Клеточная структура: Сохраняет жесткость, несмотря на более низкую плотность, благодаря равномерному распределению клеток.
- Температура обработки: Для максимального вспенивания — 230-250°C; для повышения прочности и плотности — 210-220°C.
Контроль температуры и его влияние на LW PLA
Регулирование температуры имеет решающее значение для контроля коэффициента расширения и механических свойств LW-PLA. Различные температурные диапазоны влияют на вспенивание и прочность материала:
- Повышенная температура (230-250°C): Максимальное расширение и минимальная плотность.
- Средняя температура (220-230°C): Сбалансированная плотность и межслойная связь.
- Нижняя температура (210-220°C): Сниженное пенообразование, повышенная прочность на разрыв и полуглянцевая отделка.
Почему контроль температуры имеет решающее значение для LW-PLA
Точный контроль температуры обеспечивает желаемые свойства материала и точность размеров. С повышением температуры вспенивающие агенты выделяют больше газа, что приводит к большему расширению и снижению плотности. Более низкие температуры ограничивают вспенивание, в результате чего получается более плотный, но более прочный, но более тяжелый материал.
LW-PLA против материалов конкурентов: ключевые различия
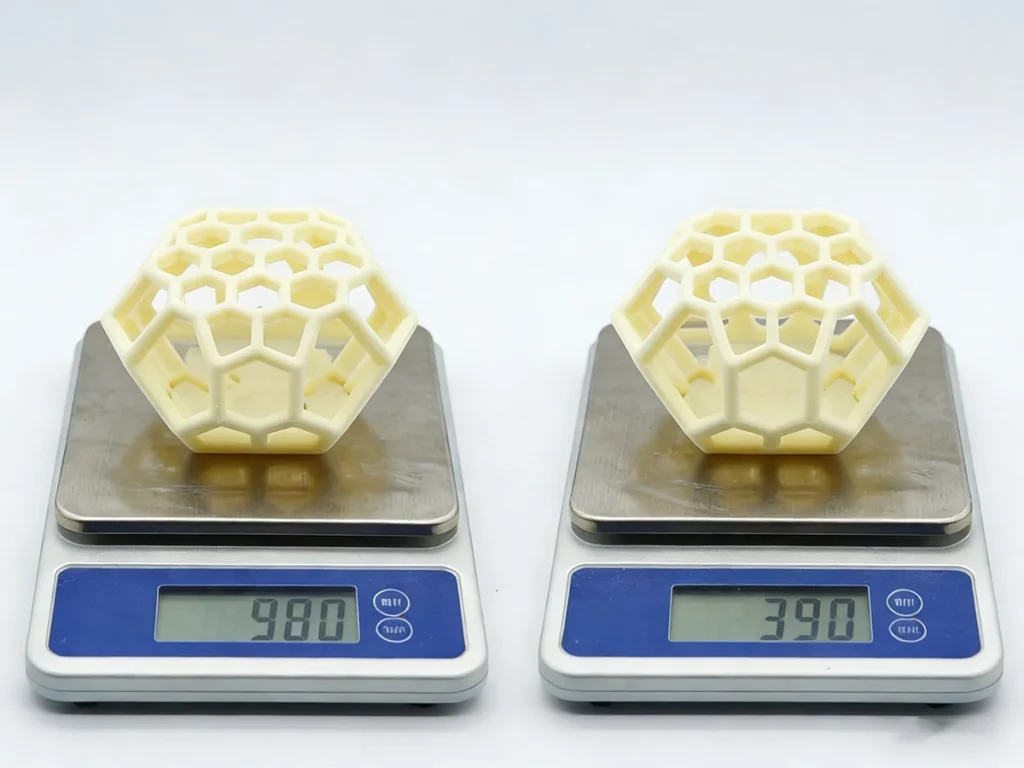
Сравнение веса идентичных деталей, напечатанных из стандартного PLA (слева) и облегченного PLA (справа).
Сравнение со стандартным PLA
| Свойства | Стандартная смола PLA | LW-PLA (активное пенообразование) |
| Плотность | ~1.24 г/см³ | ~0.45 – 0.85 г/см³ (регулируемое значение) |
| Объемная эффективность | Исходный уровень (100%) | Увеличение урожайности до 270% на кг |
| Температура обработки | 180 ° C - 220 ° C | 210 ° C - 250 ° C |
| Морфология поверхности | Полуглянцевая; видимые слои | Матовые; размытые линии слоя |
| Механический профиль | Высокая абсолютная прочность на растяжение | Оптимизированное соотношение прочности и веса |
| Вторичная обработка | Стандартная обработка | Превосходная шлифуемость; высокая адгезия к цианоакрилатному клею. |
Чтобы отличить LW-PLA от стандартного PLA, необходимо понимать компромисс между абсолютной массой и удельной прочностью. В то время как стандартные гранулы PLA позволяют получать монолитные детали с превосходной пиковой несущей способностью, микроячеистая внутренняя матрица LW-PLA разработана для обеспечения эффективности, критически важной с точки зрения веса. Этот переход от твердой к ячеистой структуре не только снижает инерционную массу, но и улучшает характеристики постобработки. Матовая пористая поверхность LW-PLA обеспечивает превосходную основу для химических связующих веществ и покрытий, решая распространенные проблемы адгезии, встречающиеся при высокопроизводительном прототипировании. Следовательно, LW-PLA служит техническим решением для применений, где минимизация нагрузки на крыло или собственного веса конструкции более важна, чем простое усилие растяжения.
Сравнение с другими вспененными материалами на основе полимолочной кислоты (PLA).
Эффективности
Наша мастербатч-смесь LW-PLA обеспечивает снижение веса до 65% при сохранении превосходной структурной целостности. В отличие от некоторых решений конкурентов в области PLA-аэродинамического композита, которые часто страдают от неравномерного распределения ячеек, наш материал обеспечивает однородную микроячеистую структуру, повышая как прочность, так и эффективность по весу.
- Более высокий коэффициент расширения: Благодаря коэффициенту расширения до 2.7× (по сравнению с 2.3× у некоторых конкурирующих продуктов), наш LW-PLA обеспечивает больший объем печати на килограмм, что делает его более экономически выгодным для крупномасштабного производства.
- Улучшенные механические характеристики: Несмотря на пониженную плотность, наш LW-PLA сохраняет более высокую прочность на разрыв благодаря тщательно разработанному процессу вспенивания, который укрепляет стенки ячеек.
Эффективность затрат
Хотя первоначальная стоимость может быть выше, превосходное расширение и эффективное использование материала обеспечивают значительную экономию в долгосрочной перспективе, позволяя получить до 2.7 раз больший объем печати на килограмм по сравнению со стандартным PLA. Наш LW-PLA также проще в обработке, что снижает трудозатраты после производства.
Стабильность
Изготовленный из 100% биоразлагаемого полимолочной кислоты (PLA), наш LW-PLA снижает углеродный след и обладает лучшей биоразлагаемостью по сравнению с вспененными PLA на нефтяной основе от конкурентов, что делает его экологически чистым выбором для компаний, ориентированных на устойчивое развитие.
В чём преимущества лёгкого PLA-пластика?
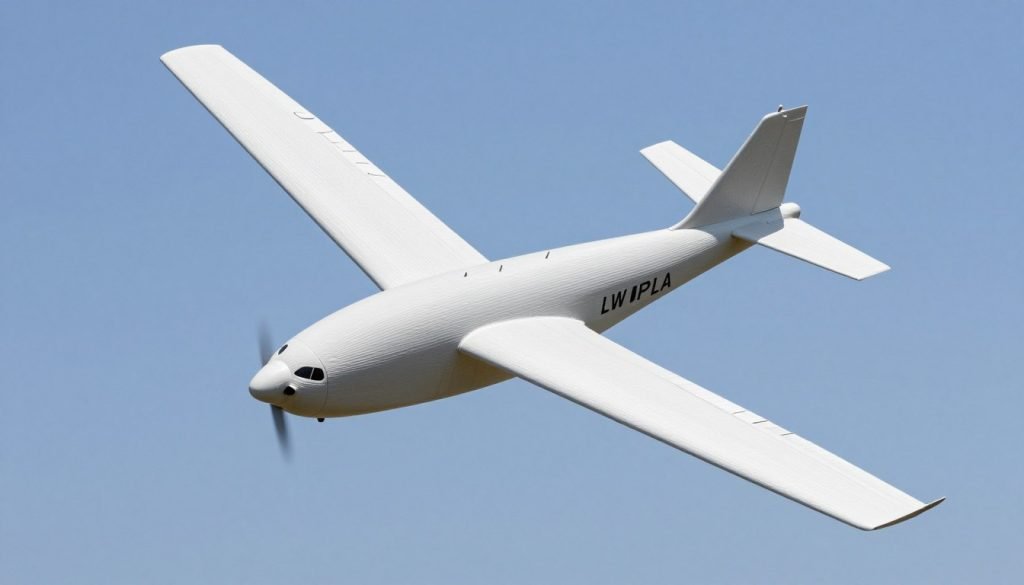
Модель радиоуправляемого самолета, напечатанная из вспененного PLA-пластика, демонстрирует практическое применение в полете.
Преимущества LW-PLA
- Снижение массы и повышение эффективности производства:Обеспечивает снижение плотности деталей до 65%, что позволяет получить в 2.7 раза больший объем печати на килограмм по сравнению со стандартным PLA.
- Оптимизированное соотношение прочности и веса:Идеально подходит для применений, требующих легких и высокопрочных компонентов, таких как радиоуправляемые модели и системы БПЛА.
- Превосходная отделка поверхности:Пористая структура обеспечивает лучшую адгезию покрытий и клеев, создавая более гладкую матовую поверхность.
- Функциональная изоляция:LW-PLA обладает лучшими тепло- и звукоизоляционными свойствами, чем стандартный PLA.
Ограничения LW-PLA
- Низкая прочность на растяжение:Клеточная структура приводит к снижению пиковой прочности по сравнению с твердым полимолочной кислотой (PLA).
- Температурная чувствительность:Поскольку температура стеклования (Tg) составляет около 55 °C, LW-PLA не подходит для использования в условиях высоких температур.
- Проблемы печати:Активные пенообразующие вещества могут вызывать образование нитей, что требует тщательной регулировки скорости втягивания и перемещения.
- Чувствительность калибровки:Правильная настройка температуры и расхода имеет решающее значение для достижения точности размеров.
Хотя LW PLA представляет собой значительные инвестиции в химию сырья, его способность минимизировать собственный вес конструкции обеспечивает решающее техническое решение для проектирования конструкций, критически важных с точки зрения веса. Управление его термочувствительностью является ключом к раскрытию его полного потенциала в высокопроизводительном прототипировании.
Увеличьте масштабы производства легких конструкций с помощью высокоточных легких PLA-смол.
Воспользуйтесь преимуществами наших специализированных пенообразующих составов для предсказуемого расширения и превосходного соотношения прочности и веса в профессиональных областях применения.
Типичные области применения LW-PLA

Различные области применения легких пластиковых деталей: радиоуправляемые модели, архитектурные элементы и функциональные детали.
Уникальные возможности модуляции плотности LW-PLA позволяют решать специфические инженерные задачи в высокопроизводительных отраслях:
Аэрокосмические и беспилотные системы
В профессиональном сообществе авиамоделистов и для интеграции в беспилотные летательные аппараты LW-PLA является основным решением для оптимизации аэродинамической эффективности. За счет значительного снижения удельной нагрузки на крыло и увеличения отношения мощности к весу, он обеспечивает увеличенную продолжительность полета и превосходную маневренность. Однослойные профили позволяют создавать высокопрочные планеры с минимальной инерционной массой.
- Аэродинамические конструкции крыла и внутренние нервюры
- Управляющие поверхности и обшивка фюзеляжа
- Встроенные легкие крепления для датчиков
Архитектурная визуализация и высокоточное моделирование
Архитекторы используют микроячеистую структуру материала для управления собственным весом сложных геометрических форм. Естественная матовая поверхность обеспечивает профессиональную отделку с размытыми линиями слоев, идеально подходящую для высококачественной презентации.
- Крупномасштабные концептуальные модели городов
- Топографические элементы ландшафта
- Консольные конструктивные прототипы и выставочные стенды
Технические характеристики и эргономичная одежда
При разработке крупномасштабных моделей LW-PLA решает проблему нехватки места и усталости пользователя. Его пористая поверхность обеспечивает высокую адгезию к грунтовкам и смолам, значительно сокращая трудозатраты на последующую обработку.
- Эргономичные шлемы и интегрированные системы брони
- Крупногабаритные кинематографические декорации, требующие структурной устойчивости.
- Функциональные носимые аксессуары
Помимо этих секторов, материал все чаще используется в учебных целях и для создания легкой защитной упаковки, где его энергопоглощающие свойства и низкая плотность обеспечивают значительное преимущество перед стандартными полимерами.
LW-PLA — это особый вид филамента или особого сырья?
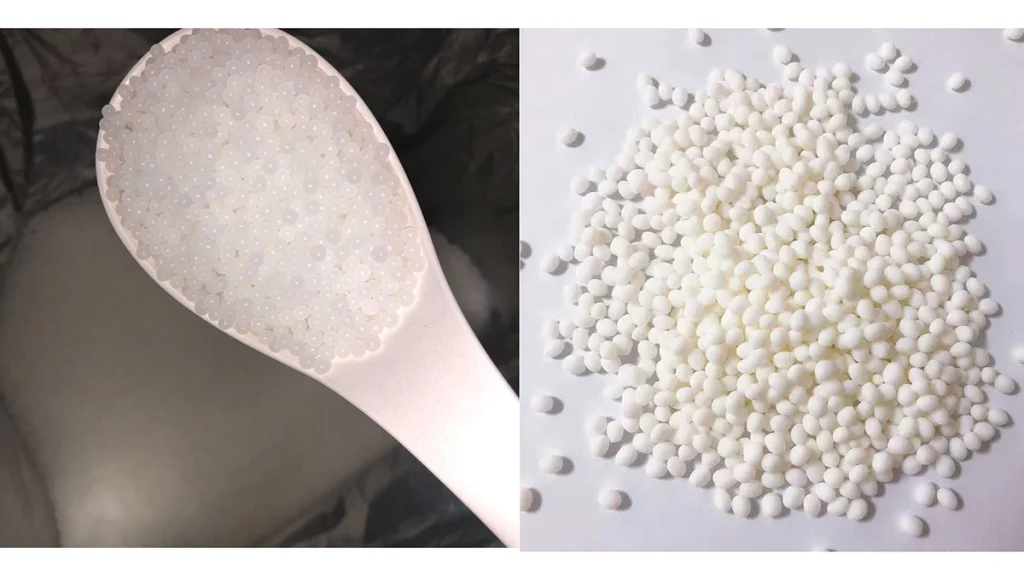
Необработанные гранулы PLA против обработанной легкой мастербатчи PLA.
Техническое преимущество LW PLA заключается в том, что это усовершенствованный композит, а не просто модифицированная добавками нить. Его характеристики основаны на интеграции термочувствительных вспенивающих агентов непосредственно в матрицу полимолочной кислоты на стадии гранулирования. Этот процесс создания мастербатчей требует сложных знаний в области реологии полимеров для обеспечения однородного распределения активных веществ. Такая точность гарантирует, что вспенивающие агенты остаются химически неактивными на начальном этапе компаундирования и экструзии нити, подвергаясь контролируемому разложению только на заключительном этапе 3D-печати.
Эта базовая рецептура отвечает важнейшему отраслевому требованию к предсказуемому расширению и стабильности от партии к партии. В отличие от смол общего назначения, внутренняя морфология LW-PLA является неотъемлемым свойством ее химической структуры. Достижение необходимого баланса между прочностью расплава и газоудержанием требует специфического распределения молекулярной массы, которое невозможно воспроизвести с помощью постобработки стандартного PLA. Следовательно, высокая эффективность, наблюдаемая в легких конструкционных деталях, является прямым результатом специализированного синтеза материала на начальном этапе.
Как мы разрабатываем стабильные гранулы LW-PLA для экструзии нити
Для синтеза высокостабильных гранул LW PLA требуется точный контроль границы раздела полимер-вспенивающий агент, чтобы обеспечить предсказуемые характеристики в процессе последующей экструзии нити.
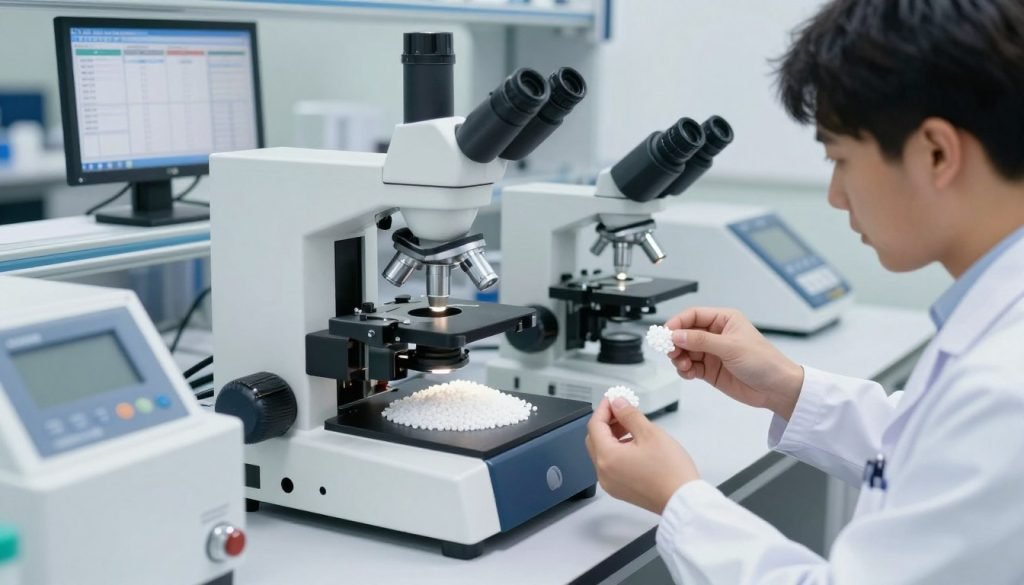
Контроль качества легких PLA-гранул обеспечивает стабильную работу.
Проблемы с формулировкой
Разработка надежной гранулированной смолы предполагает преодоление ряда термодинамических и механических ограничений:
- Пороги термической активации: выявление вспенивающих агентов с профилями разложения, строго соответствующими технологическим окнам обработки PLA.
- Гомогенизация активных соединений: обеспечение равномерного распределения агентов в матрице ПЛА для предотвращения локальных газовых пустот или колебаний структурной плотности.
- Балансировка прочности расплава: калибровка реологических свойств полимера для обеспечения высоких скоростей расширения без ущерба для структурной целостности стенок ячеек.
- Морфологическая стабильность: Поддержание постоянной геометрии гранул и химического состава для обеспечения равномерной подачи в промышленные экструдеры.
Меры контроля качества
Внедряются стандартизированные режимы испытаний для проверки соответствия каждой партии необходимым техническим характеристикам:
- Термический анализ (ДСК/ТГА): проверка точных температурных диапазонов для химической активации и выделения газов.
- Профилирование объемного расширения: оценка коэффициента расширения при контролируемых значениях отношения температуры к давлению.
- Управление влажностью: Внедрение строгих мер контроля гигроскопичности для поддержания оптимальной сухости смолы.
- Реологическая проверка: тестирование стабильности текучести расплава для обеспечения надежных производственных циклов.
Благодаря итеративной доработке и эмпирическим испытаниям, процесс компаундирования оптимизирует синергию между плотностью материала и его пригодностью для печати. Такой тщательный подход к разработке гранул гарантирует, что получаемый материал представляет собой стабильное и высокоэффективное решение для технических задач 3D-печати.
Советы по печати PLA-пластиком LW
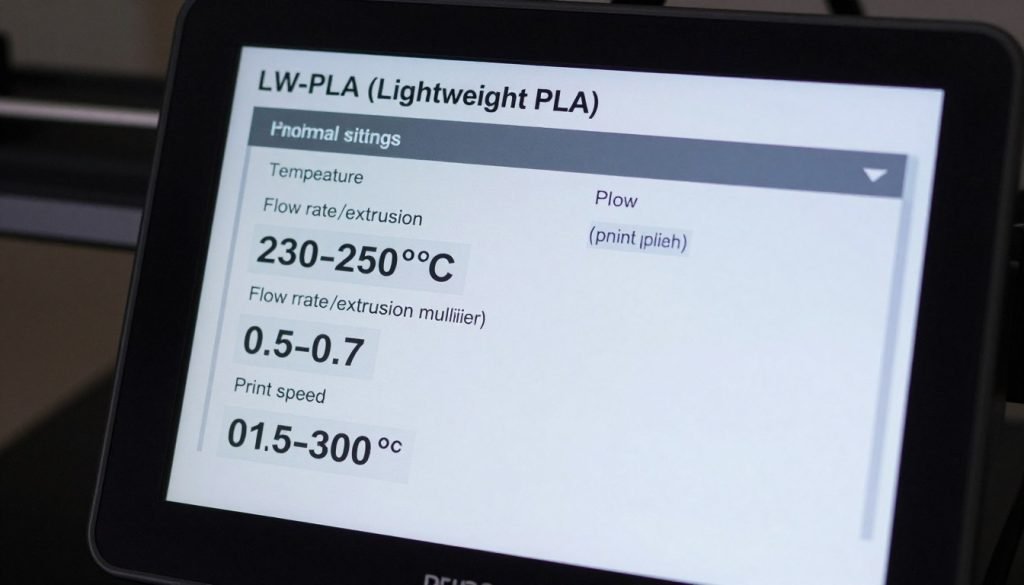
Оптимальные настройки слайсера для легкого PLA-пластика с регулировкой температуры и скорости потока.
Для оптимизации характеристик LW PLA необходимо точное понимание взаимосвязи между тепловым воздействием и объемным расширением. Следующие контрольные показатели служат технической базой для достижения стабильной клеточной морфологии:
Основные параметры печати LW-PLA
| Параметр | Рекомендуемый диапазон | Техническое обоснование |
| Температура сопла | 210 ° C - 250 ° C | Регулирует интенсивность активного пенообразования и коэффициент расширения. |
| Температура рабочей платформы | 55 ° C - 60 ° C | Обеспечивает адгезию к подложке на границе раздела фаз. |
| Умножитель экструзии | 0.45 – 0.65 | Компенсирует объемное расширение, вызванное термическим воздействием. |
| Скорость обработки | 30-50 мм / с | Обеспечивает равномерную передачу тепла и образование пузырьков. |
| Профиль отзыва | Минимальный / Управляемый | Смягчает колебания давления, вызванные внутренним выделением газа. |
| Термическое управление | Вентилятор 30% – 50% | Обеспечивает баланс между затвердеванием поверхности и межслойным сцеплением. |
Передовые стратегии печати
Точная характеристика материала имеет решающее значение для раскрытия всего потенциала снижения веса полимерной смолы:
- Профилирование термического расширения: Используйте градуированную температурную башню для построения кривой зависимости термического расширения от температуры. Это позволяет определить оптимальный баланс между снижением плотности и четкостью поверхности.
- Структурная целостность в режиме вазы: стратегии экструзии однослойных профилей максимизируют эффективность использования массы, задействуя увеличенный объем материала для поддержания структурной жесткости.
- Снижение плотности наполнителя: Учитывая внутреннюю ячеистую поддержку, обеспечиваемую механизмом вспенивания, процентное содержание наполнителя обычно можно снизить до 10–15% без ущерба для функциональной прочности.
- Контроль гигроскопичности: Поддерживайте гранулы или нить в контролируемых условиях с низкой влажностью. Впитывание влаги может привести к неравномерному выделению газа и неровностям поверхности во время экструзии.
Заключение
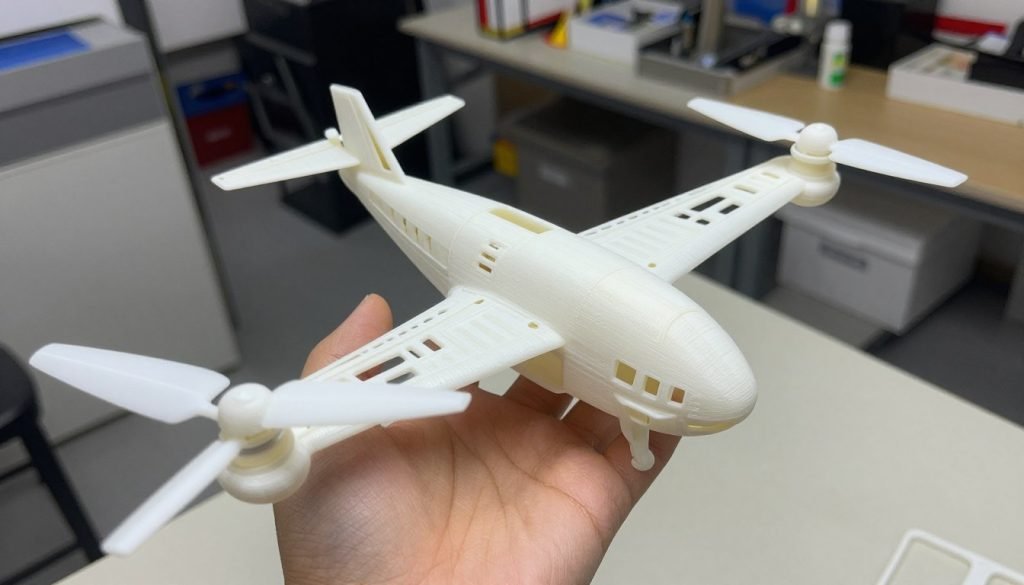
Завершен проект радиоуправляемого самолета, демонстрирующий возможности НОАК.
Внедрение LW PLA знаменует собой технический переход к высокоэффективному, оптимизированному по массе аддитивному производству. Овладение этим материалом — в частности, его термочувствительным расширением и микропористым образованием — позволяет производить компоненты, отвечающие строгим требованиям к низкой плотности, без типичных сложностей, характерных для современных методов обработки полимеров. Путем калибровки синергии между тепловым воздействием и объемным потоком операторы могут достигать точных целевых показателей веса и превосходных характеристик поверхности в различных областях применения.
Интеграция LW PLA в профессиональные производственные процессы обеспечивает не только снижение веса, но и повышает выход материала и упрощает вторичную обработку. Это сочетание высокой объемной эффективности и предсказуемой структурной целостности делает этот материал важнейшим активом для различных отраслей, от аэрокосмического прототипирования до архитектурного проектирования. По мере развития технологий компаундирования роль LW PLA как функционального высокоэффективного термопластика будет только расширяться. Использование его специализированных свойств обеспечивает конкурентное преимущество в любом проекте, где минимизация инерционной массы остается основной технической задачей.
Повышение структурной прочности с помощью технических решений на основе PLA-пластика.
Воспользуйтесь преимуществами высокоточных смол, разработанных для предсказуемого расширения и максимальной эффективности использования массы. Загрузите наши технические характеристики, чтобы интегрировать передовые технологии в ваш производственный процесс.
Часто задаваемые вопросы
Что такое LW-PLA?
LW-PLA — это усовершенствованная аэрозольная PLA-смола, разработанная с использованием технологии активного вспенивания. В отличие от стандартного PLA, она содержит термоактивируемые вспенивающие агенты, которые расширяются во время экструзии. Это позволяет материалу увеличить свой объем до 300%, эффективно снижая вес детали на целых 65%.
Полученная микроячеистая структура сохраняет функциональную жесткость, одновременно предлагая ряд технических преимуществ:
- Регулируемая плотность: Регулировка температуры сопла (210–250 °C) позволяет точно контролировать степень расширения.
- Высокий объемный выход: Один килограмм этой мастербатчи PLA Aero позволяет получить почти в 2.7 раза больший объем напечатанного материала, чем при использовании обычного PLA.
- Профессиональная отделка: Пористая внутренняя матрица естественным образом рассеивает линии слоев, создавая матовую поверхность, идеально подходящую для авиамоделирования и высокоточного прототипирования.
Насколько легче LW-PLA?
Компоненты, напечатанные с использованием LW PLA, обычно демонстрируют снижение массы на 40–65% по сравнению с эталонными монолитными PLA-компонентами. Это снижение напрямую зависит от отношения теплового и объемного расширения, где более высокие температуры сопла ускоряют вспенивание для достижения минимальной плотности. На конечный вес также влияют компенсация скорости потока и конкретная геометрия оболочки.
Что такое LW-PLA HT?
LW PLA HT (High Temperature) — это специализированный сополиэфир или модифицированный вариант PLA, разработанный для повышения термической стабильности. Он сохраняет характерные микропористые свойства легких материалов, но повышает температуру стеклования ( Tg ) примерно до 80–90 °C. Эта термостойкость делает его перспективным техническим решением для автомобильных интерьеров и наружных конструкций, температура которых превышает ~55 °C для стандартных составов PLA.
Можно ли использовать LW-PLA с любым 3D-принтером?
Большинство промышленных и настольных FDM/FFF-систем, способных поддерживать стабильный температурный режим в диапазоне от 210°C до 250°C, совместимы с LW PLA. Хотя экструдеры типа Боудена функциональны, системы с прямым приводом часто предпочтительнее из-за их точного управления давлением во время активной фазы вспенивания. Надежные результаты зависят от способности принтера поддерживать стабильное тепловое равновесие для обеспечения равномерного выделения газа.
Как следует хранить PLA-филамент LW?
Для хранения LW PLA необходимо использовать герметичные контейнеры с активным осушителем, чтобы предотвратить деградацию, вызванную влагой. Химические вспенивающие агенты чувствительны к гидролитической активности, что может ухудшить стабильность расширения. В случае поглощения влаги материал следует обезвоживать при температуре 50–55°C в течение 4–6 часов для восстановления его первоначальных реологических свойств.
LW PLA дороже обычного PLA?
Несмотря на более высокую стоимость приобретения килограмма из-за необходимости использования специальных химических реагентов, LW PLA обладает превосходной объемной эффективностью. Одна единица веса дает до 2.7 раз больший объем, чем стандартный PLA, что эффективно снижает стоимость детали для крупномасштабных геометрических форм. Это делает его экономически выгодным решением при оценке с точки зрения соотношения объема и массы.