在技術型3D列印中,如何實現結構完整性和密度之間的最佳平衡始終是一項主要挑戰。輕質PLA(LW-PLA)透過採用活性發泡技術解決了這個難題,這項技術對於品質至關重要的應用(例如遙控航空和精密建築建模)而言是一項關鍵的進步。其性能的核心在於一種熱觸發膨脹機制,使材料在擠出過程中體積最多可增加300%,從而在不影響幾何形狀的前提下有效減輕零件重量。本指南將深入探討LW-PLA顆粒的技術細節,提供掌握這種高效能熱塑性材料所需的關鍵校正資訊和加工參數。
什麼是LW-PLA(輕質PLA)?
LW-PLA 是一種工程熱塑性樹脂,它將標準聚乳酸與熱致發泡劑結合。在擠出階段,這些發泡劑會發生可控的吸熱反應,從而在列印結構內部形成微孔結構。這種熱膨脹使聚合物的體積膨脹至其原始體積的三倍,與傳統 PLA 相比,可有效減少零件質量高達 65%。
與緻密的整體式擠壓件不同,這種低密度結構透過穩定的泡孔成核保持了功能剛度。實現這些目標取決於噴嘴溫度和流速之間的協同作用,其中2.3倍的典型膨脹係數可作為優化輕量化結構應用中強度重量比的可靠基準。
我們的LW-PLA是專用於3D列印(FDM)的輕質發泡PLA母料,採用發泡製程改良而成。由此母料製成的線材性能可與Bambu Lab 3D列印機相容的高品質發泡線材相媲美,因此特別適合3D列印輕型模型零件,例如遙控飛機和無人機系統中的零件。
LW-PLA的工作原理:發泡機理詳解
膨脹PLA的顯微圖像顯示了其微孔泡沫結構
LW-PLA採用可控發泡工藝,在擠出過程中,透過整合發泡劑的分解引發熱膨脹。當材料加熱時,惰性氣體(主要是氮氣或二氧化碳)在聚合物基體中形成微孔,形成輕質多孔結構。
關鍵點:
- 膨脹係數: 體積最多可增加 300%,質量減少 65%。
- 細胞結構: 由於細胞分佈均勻,即使密度較低也能保持剛性。
- 加工溫度: 230-250°C 可獲得最佳發泡效果;210-220°C 可獲得更高的強度和密度。
溫度控制及其對輕質聚乳酸的影響
溫度調控對於控制輕質聚乳酸(LW-PLA)的膨脹率和機械性能至關重要。不同的溫度範圍會影響材料的發泡性能和強度:
- 較高溫度(230-250°C): 最大膨脹和最小密度。
- 中溫(220-230°C): 均衡的密度和層間結合。
- 較低溫度(210-220°C): 減少泡沫,提高拉伸強度,並具有半光澤表面。
為什麼溫度控制對輕質PLA至關重要
精確的溫度控制確保了所需的材料性能和尺寸精度。隨著溫度升高,發泡劑釋放更多氣體,導致膨脹率更高,密度降低。較低的溫度會抑制發泡,從而形成密度更高、強度更大但重量也更重的材料。
LW-PLA 與競技材料:主要區別
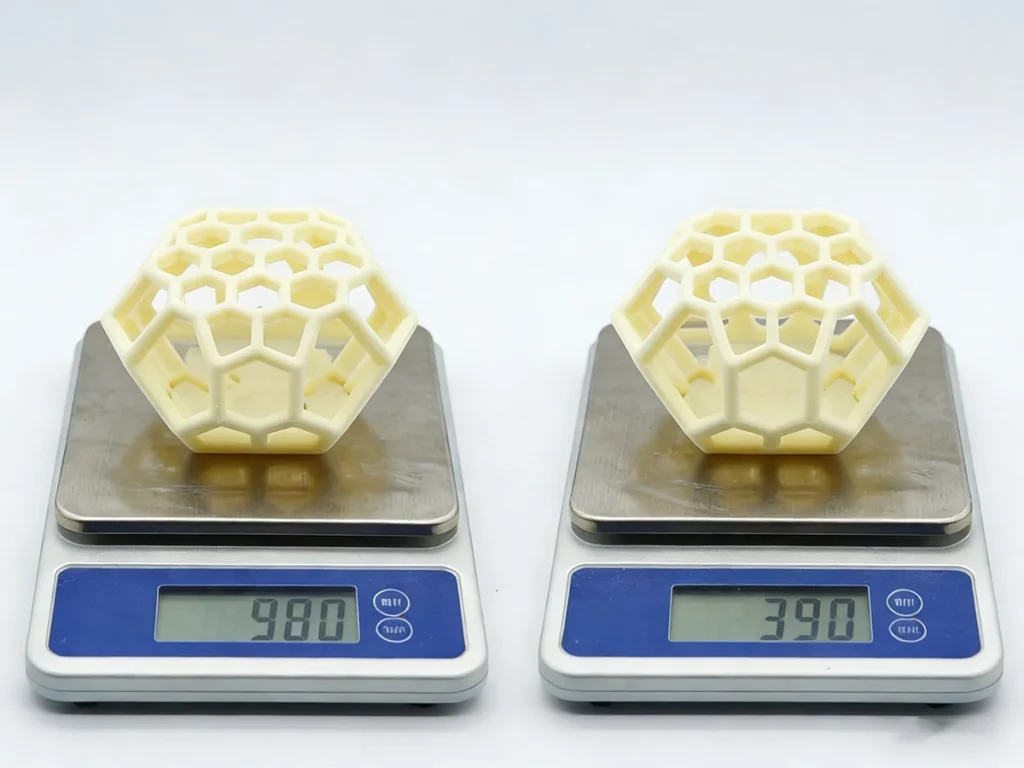
使用標準PLA(左)和輕質PLA(右)列印的相同零件的重量比較
與標準PLA的比較
| Property | 標準PLA樹脂 | LW-PLA(活性發泡) |
| 密度 | ~1.24 克/立方厘米 | 約 0.45 – 0.85 克/立方公分(可調) |
| 容積效率 | 基線 (100%) | 每公斤產量最多可提高 270%。 |
| 加工溫度 | 180°C-220°C | 210°C-250°C |
| 表面形態 | 半光澤;可見塗層 | 霧面;擴散層線 |
| 機械輪廓 | 高絕對拉伸強度 | 優化的強度重量比 |
| 二次加工 | 標準加工 | 優異的打磨性能;高CA鍵合親和力 |
區分輕質PLA和標準PLA的關鍵在於理解絕對質量和比強度之間的權衡。標準PLA顆粒可製成具有卓越峰值負載能力的整體式零件,而輕質PLA的微孔內部結構則針對重量效率進行了最佳化。這種從固體到多孔結構的轉變不僅降低了慣性質量,還增強了後處理性能。輕質PLA的霧面多孔表面為化學黏合劑和塗層提供了優異的基材,有效解決了高性能原型製作中常見的黏合難題。因此,對於那些對機翼負載或結構自重要求高於拉伸強度要求的應用而言,輕質PLA是理想的技術解決方案。
與其他發泡PLA材料的比較
性能
我們的輕質PLA母料可實現高達65%的減重,同時保持卓越的結構完整性。與一些競爭對手的PLA航空解決方案(通常存在泡孔分佈不均的問題)不同,我們的材料可確保微孔結構的一致性,從而提高強度和重量效率。
- 更高的擴張係數: 我們的 LW-PLA 膨脹係數高達 2.7 倍(相較之下,某些競爭產品的膨脹係數為 2.3 倍),每公斤可列印體積較大,因此更適合大規模生產,更具成本效益。
- 機械性能提升: 儘管密度降低,但由於精心設計的發泡工藝增強了泡孔壁,我們的 LW-PLA 仍保持了更高的拉伸強度。
成本效益
雖然前期成本可能較高,但其優異的延展性和高效的材料利用率確保了長期成本的顯著降低,每公斤材料的列印體積可達標準PLA的2.7倍。此外,我們的LW-PLA材料更易於加工,降低了後製生產人工成本。
我們的 LW-PLA由100% 生物基PLA製成,與競爭對手的石油基發泡 PLA 相比,它減少了碳足跡,並具有更好的生物降解性,使其成為注重可持續發展的公司的環保選擇。
輕質PLA有哪些優點?
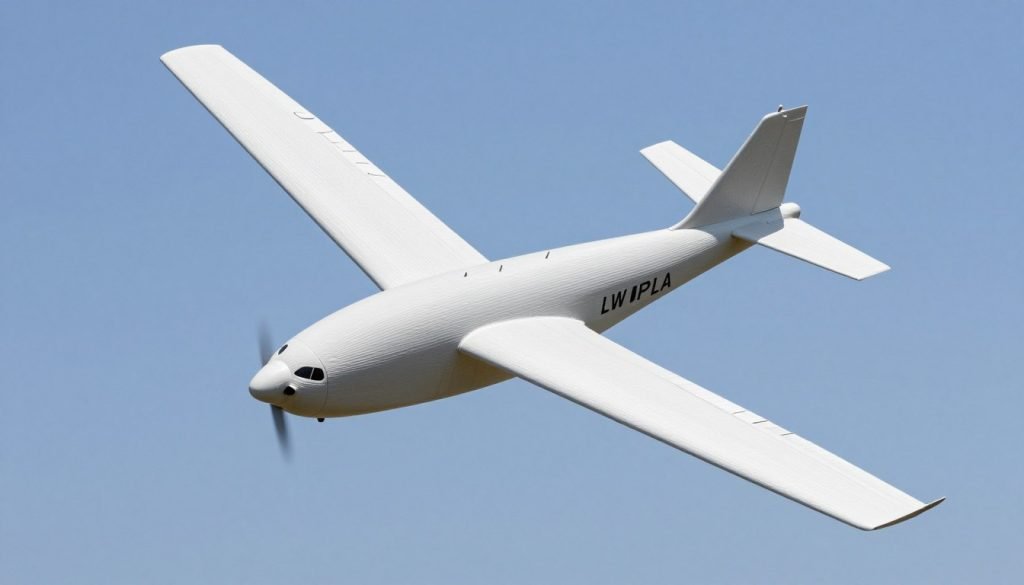
採用膨脹PLA材料列印的遙控飛機模型,展示了其在飛行中的實際應用。
LW-PLA的優勢
- 品質減少和產量效率:與標準 PLA 相比,零件密度最多可降低 65%,每公斤可列印體積增加 2.7 倍。
- 優化強度重量比:非常適合需要輕量、高強度零件的應用,例如遙控模型和無人機系統。
- 卓越的表面光潔度:多孔結構確保塗料和黏合劑具有更好的附著力,從而提供更光滑、霧面的表面效果。
- 功能性絕緣:LW-PLA 比標準 PLA 具有更好的隔熱和隔音性能。
LW-PLA的局限性
- 較低的抗拉強度:與實心PLA相比,蜂窩狀結構導致其峰值強度降低。
- 熱敏性:由於 LW-PLA 的玻璃化轉變溫度 (Tg) 約為 55°C,因此不適合高溫環境。
- 列印挑戰:活性發泡劑可能會造成拉絲現象,需要仔細調整回縮和移動速度。
- 校準靈敏度:合適的溫度和流速設定對於獲得尺寸精度至關重要。
輕質聚乳酸(LW PLA)雖然在原料化學方面是一項高額投資,但其最大限度降低結構自重的能力為重量敏感型工程提供了決定性的技術解決方案。控制其熱敏感性是充分發揮其在高性能原型製作中潛力的關鍵。
LW-PLA的常見應用
輕質PLA材料的各種應用:遙控模型、建築構件和功能部件
LW-PLA獨特的密度調節能力可解決高性能領域中特定的工程挑戰:
航空航太和無人機系統
在專業航模領域和無人機整合方面,輕質聚乳酸(LW-PLA)是優化空氣動力效率的首選解決方案。它能顯著降低翼載荷並提高功率重量比,從而延長飛行續航時間並提升操控性能。單壁擠壓成型製程可打造高剛性、低慣性品質的機身。
- 空氣動力學機翼結構與內肋條
- 控制面和機身蒙皮
- 整合式輕型感測器支架
建築視覺化與精密建模
建築師利用這種材料的微孔結構來控制龐大複雜幾何體的自重。其天然霧面呈現專業級的飾面效果,層紋柔和自然,是高保真展示的理想之選。
- 大型概念性城市模型
- 地形景觀要素
- 懸臂式結構原型與展覽展示
科技道具與人體工學穿戴設備
對於大規模道具製作而言,輕質聚乳酸(LW-PLA)解決了體積和操作疲勞之間的矛盾。其多孔表面對底漆和樹脂具有很高的親和力,顯著減少了後處理所需的人工。
- 符合人體工學的頭盔和整合式裝甲系統
- 需要結構穩定性的超大型電影道具
- 功能性穿戴配件
除了這些領域之外,這種材料也越來越多地用於教育橫斷面和輕型保護包裝,其能量吸收特性和低密度使其在性能上比標準聚合物具有顯著優勢。
LW-PLA是特殊線材還是特殊原料?
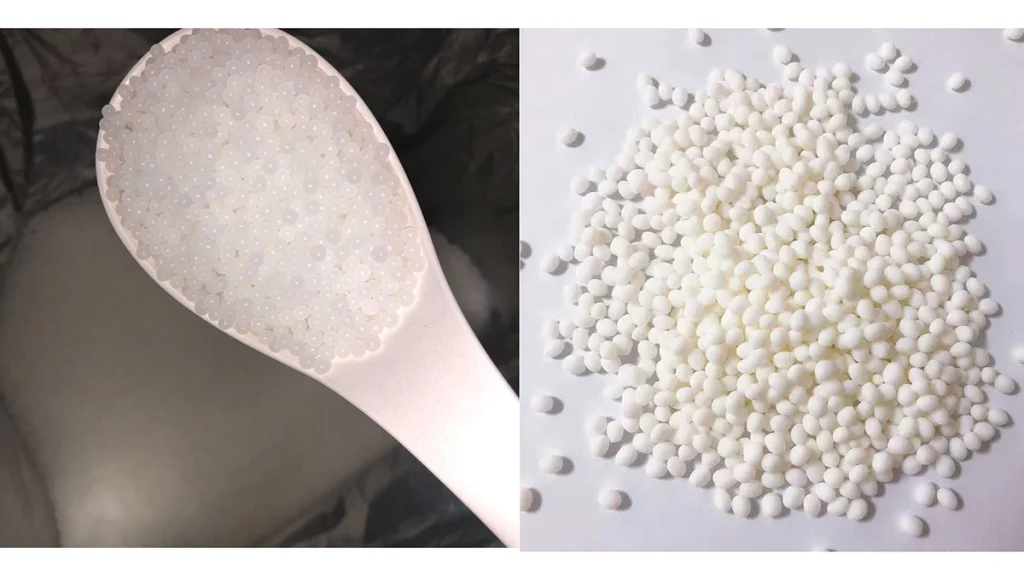
未加工的PLA樹脂顆粒與加工後的輕質PLA母料
LW PLA 的技術優勢在於它被歸類為一種先進的工程複合材料,而非簡單的添加劑改質長絲。其性能的關鍵在於在造粒階段將熱敏發泡劑直接整合到聚乳酸基體中。這種母料製備過程需要精湛的聚合物流變學專業知識,以確保活性成分的均勻分散。這種精確性保證了發泡劑在初始混煉和長絲擠出過程中保持化學惰性,僅在最終的 3D 列印階段進行可控分解。
這種基礎配方滿足了業界對可預測膨脹性和批次間一致性的關鍵需求。與通用樹脂不同,輕質聚乳酸(LW-PLA)的內部形態是其化學結構的固有屬性。為了在熔體強度和氣體保持性之間取得必要的平衡,需要特定的分子量分佈,而這是標準聚乳酸(PLA)後處理過程無法實現的。因此,在輕質結構件中觀察到的高效性能直接源自於該材料特殊的上游合成製程。
我們如何開發用於長絲擠出的穩定輕質PLA顆粒
高穩定性LW PLA顆粒的合成需要精確控制聚合物-發泡劑界面,以確保在後續長絲擠出過程中性能的可預測性。
輕質PLA顆粒的品質控制測試確保其性能穩定。
配方挑戰
開發可靠的顆粒狀樹脂需要克服多種熱力學和機械方面的限制:
- 熱激活閾值:識別分解特性與 PLA 加工窗口嚴格一致的發泡劑。
- 活性化合物的均質化:確保活性物質在PLA基質中均勻分散,以防止局部氣孔或結構密度波動。
- 熔體強度平衡:校準聚合物流變性,以支持高膨脹率,同時不損害泡孔壁的結構完整性。
- 形態穩定性:維持顆粒幾何形狀和化學成分的一致性,以利於工業擠出機的均勻進料。
質量控制措施
實施標準化測試方案,以驗證每批產品是否符合必要的技術規格:
- 熱分析(DSC/TGA):驗證化學活化和氣體釋放的精確溫度範圍。
- 體積膨脹曲線分析:在受控的熱壓變數下評估膨脹係數。
- 水分管理:實施嚴格的吸濕控制,以保持樹脂的最佳乾燥度。
- 流變學驗證:測試熔體流動性,以確保可靠的生產週期。
透過反覆改進和經驗測試,複合製程優化了材料密度和可列印性之間的協同作用。這種精細的顆粒開發方法確保了最終材料能夠為技術型3D列印應用提供穩定、高產量的解決方案。
LW PLA列印技巧
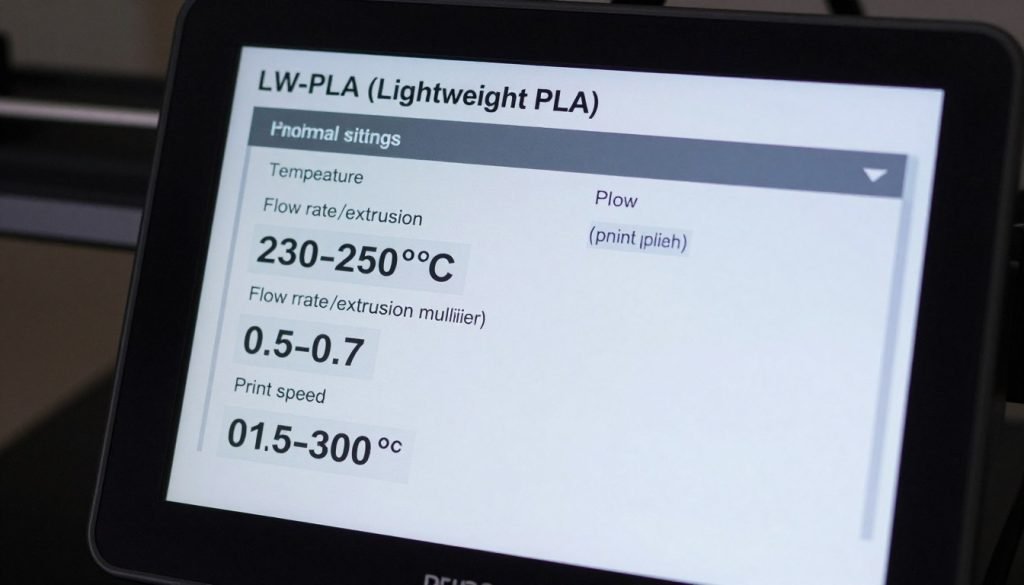
針對輕質PLA材料的最佳切片設置,包括溫度和流速調整
優化輕質PLA的性能需要精確了解熱輸入與體積膨脹之間的關係。以下基準可作為實現一致泡孔形態的技術基線:
LW-PLA列印的關鍵參數
| 參數 | 推薦範圍 | 技術原理 |
| 噴嘴溫度 | 210°C-250°C | 控制活性發泡強度和膨脹比。 |
| 建構平台溫度 | 55°C-60°C | 確保與建造基材的介面黏合。 |
| 擠出倍增器 | 0.45 – 0.65 | 補償熱致體積膨脹。 |
| 處理速度 | 30 – 50 毫米/秒 | 能夠實現均勻傳熱和氣泡成核。 |
| 迴縮曲線 | 最小/託管 | 緩解因內部氣體釋放所引起的壓力波動。 |
| 熱管理 | 30% – 50% 風扇 | 平衡表面固化與層間結合。 |
先進的印刷策略
精確的材料特性分析對於充分發揮樹脂的減重潛力至關重要:
- 熱膨脹曲線分析:利用分級溫度塔繪製比膨脹係數與溫度的關係曲線。這有助於確定密度降低和表面清晰度之間的最佳平衡點。
- 花瓶模式結構完整性:單壁擠出策略最大限度地提高了品質效率,利用材料增加的體積來維持結構剛性。
- 填充密度降低:由於發泡機制提供的內部蜂巢支撐,填充百分比通常可以降低到 10-15%,而不會影響功能強度。
- 吸濕性管理:將顆粒或絲材保存在受控的低濕度環境中。吸濕會導致擠出過程中氣體釋放不穩定和表面不規則。
結語
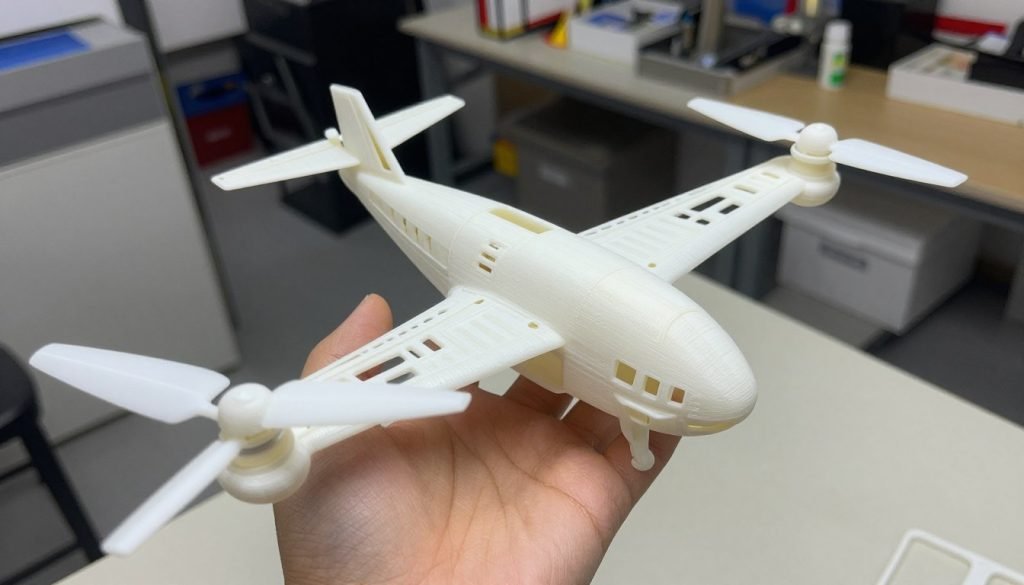
已完成的遙控飛機專案展示了解放軍輕武器的能力。
輕質聚乳酸(LW PLA)的實施標誌著增材製造技術向高效、品質優化轉型。掌握這種材料的特性——特別是其熱響應膨脹和微孔形成特性——使得生產滿足嚴格低密度結構要求的零件成為可能,而無需像傳統先進聚合物加工那樣複雜。透過精確控制熱輸入和體積流量之間的協同作用,操作人員可以在各種應用中實現精確的重量目標和優異的表面特性。
將輕質PLA整合到專業生產流程中,其優勢遠不止於減輕重量;它還能提高材料利用率並簡化二次加工。這種高產量效率和可預測的結構完整性相結合,使該材料成為從航空航天原型製造到建築工程等各個領域的重要資產。隨著複合技術的不斷進步,輕質PLA作為一種功能性高性能熱塑性塑膠的作用必將日益擴大。在任何以最大限度降低慣性品質為主要技術目標的專案中,充分利用其特殊性能都能確保競爭優勢。
常見問題
什麼是LW-PLA?
LW-PLA 是一種採用活性發泡技術研發的先進航空級PLA樹脂。與標準PLA不同,它整合了熱觸發發泡劑,這些發泡劑在擠出過程中膨脹。這使得材料的體積最多可增加300%,從而有效減輕零件重量高達65%。
由此形成的微孔結構在保持功能剛性的同時,也具有以下幾個技術優勢:
- 可控密度: 透過調節噴嘴溫度(210°C–250°C)可以精確調節膨脹比。
- 高體積收率: 一公斤這種PLA航空母料的列印體積幾乎是傳統PLA的2.7倍。
- 專業完成: 多孔的內部基質自然地擴散了層紋,形成啞光錶面,非常適合航空模型和精密原型製作。
LW-PLA比PLA輕多少?
與整體式PLA基準件相比,採用輕質PLA列印的零件通常可減輕40%至65%的品質。這種減重與熱膨脹係數直接相關,較高的噴嘴溫度會加速發泡,達到最小密度。最終重量也受到流量補償和特定殼體幾何形狀的影響。
什麼是LW-PLA HT?
LW PLA HT(高溫型)是一種特殊的共聚酯或改性PLA變體,專為增強熱穩定性而設計。它保留了輕質材料特有的微孔優勢,同時將玻璃化轉變溫度(Tg)提升至約80–90°C。這種耐熱性使其成為汽車內裝和戶外結構模型的理想技術解決方案,其適用溫度遠超標準PLA配方約55°C的極限。
LW-PLA材料可以用於任何3D列印機嗎?
大多數能夠維持210°C至250°C之間穩定熱環境的工業級和桌面級FDM/FFF系統都相容於LW PLA。雖然鮑登式擠出機也能使用,但由於在發泡階段能夠精確控制壓力,因此通常更傾向於使用直驅式擠出機。可靠的列印效果取決於印表機能否維持穩定的熱平衡,從而確保均勻的氣體釋放。
輕量PLA耗材該如何儲存?
輕質聚乳酸(LW PLA)需要儲存在密封環境中,並添加活性乾燥劑以防止受潮降解。化學發泡劑對水解活性敏感,水解會影響其膨脹一致性。若發生吸濕,應將材料在50–55°C下脫水4–6小時,以恢復其原有的流變特性。
輕質PLA比一般PLA貴嗎?
雖然由於特殊的化學配方,輕質PLA的每公斤採購成本較高,但它具有卓越的體積效率。單位重量的輕質PLA可產生高達標準PLA 2.7倍的體積,從而有效降低大型幾何形狀零件的單件成本。從體積與品質的經濟性角度來看,輕質PLA是極具成本效益的解決方案。